


Létt mótun sprautu
Mótunartækni fyrir froðu er ekki nýtt ferli. Notkun þar sem efnafræðilegum efnum eins og azódíkarbonamíði eða fenýltetrazóli er blandað saman í plastkornið og mýkt með því, sem losar drif lofttegunda eftir inndælingu í hola moldsins, hafa verið þekkt og notuð í framleiðslu í um það bil 50 ár. Þar sem stækkunarþrýstingur þessara efnafræðilega losaðra lofttegunda er ekki meira en um það bil 15 til 40 bar er notkun þeirra takmörkuð við tiltölulega þykka vegghluta með stuttum rennslislóðum.
Til að lengja frekar notkunarmörkin fyrir froðu léttar sprautu mótun, froðumyndun með því að bæta við óvirku gasi, venjulega köfnunarefni, var þróað fyrir um það bil 40 árum. Helsti kosturinn er sá að hægt er að ná hærri þensluþrýstingi á svæðinu 100 til 200 bar með köfnunarefni. Þetta gerir kleift að nýta léttan hönnunarmöguleika við mótun froðusprautu fyrir þunnvegg í íhlutum og íhlutum með löngum rennslislóðum. Kostirnir auk þyngdarlækkunar eru lækkun á sérstökum innspýtingarþrýstingi sem þarf til að fylla holrúmin og þar af leiðandi klemmuspennu og bætur á rýrnun og áhrifum á stríði. Báðir ferlarnir eru notaðir við vinnslu hitauppstreymis plastefni, allt frá PP til verkfræði plasts eins og PC, PA eða PBT. Nýjasta, efnileg þróun miðar að því að útvíkka notkunarsviðin til að fela einnig í sér hitauppstreymi teygjur.
Nauðsynlegt verkefni froðusprautu mótunarlínu er að búa til eins fasa fjölliða-gas lausn sem dreifð er eins einsleit og mögulegt er við mýkingarferlið. Tæknin sem öll birgjar nota í þessu skyni er mjög svipuð léttar sprautu mótun. Engu að síður er nokkur munur á smáatriðum um tæknilega hönnun. Dipl.-Ining. (FH) Wolfgang Roth, yfirmaður umsóknartækni hjá Wittmann Battenfeld, orðar það með þessum hætti: „Meira en 40 ára hagnýt reynsla af tækninni sem þróuð var hjá forveri fyrirtækisins Battenfeld, Meinerzhagen veitti traustan grunn fyrir okkur okkur Til að byggja á , vélin okkar starfar með 20 D stöðluðu skrúfu, sem hefur verið framlengd að framan með því að bæta við 5 D blöndunarhluta. “
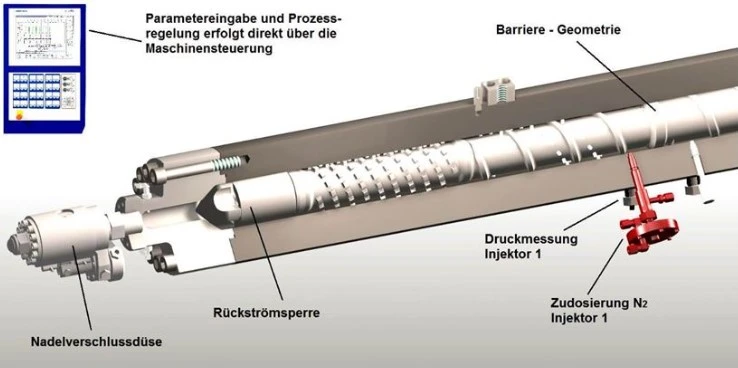
Sérstakur Battenfeld eiginleiki Cellmould tækninnar er aðskilnaðurinn milli mýkingar- og gassprautunarhluta skrúfunnar, sem er veittur af föstum, sívalur hindrun á skrúfunni. Það er valkosturinn við að nota viðbótar ermategundarventil. Wolfgang Roth bætir við: „Átakið sem felst í því að laga tvo stöðva lokana að rekstrarskilyrðum í öllum tilvikum til að gera þá að mistakast öruggir, þ.e. Mýkingar- og gassprautuðu af skrúfunni. . “
Í blöndunarhlutanum á mýkingareiningunni er fljótandi köfnunarefni (undir þrýstingi með allt að 300 bar) bætt í plastbræðsluna með inndælingartæki í meðan á mælingu á mælist og dreifist síðan í bráðnunina. Í blöndunarhlutanum skrúfunnar er köfnunarefnisdreifingin aukin með því að deila bræðsluflæðinu í marga aðskildar strauma. "Þar sem tunnunni er haldið lokað með nálar lokun í átt að moldinni við mýkingar- og gasspraut Bræðsla og gasblöndu er haldið undir þrýstingi inni í mýkingareiningunni. Leysni gassins í plastbræðslunni.
Myndun þessarar uppbyggingar fer eftir sérstökum skilyrðum sprautumótunarferlisins. Má þar nefna seigju plastbræðslunnar, innspýtingarhraðinn (því hærri sem hraðinn er, því fínni er froðan) og að lokum fyrirfram stillt froðumenn (minnkun efnis). Hið síðarnefnda er stillt annað hvort með því að sprauta samsvarandi undirlengingu í fast hola, eða með því að fylla hola alveg og opna það í kjölfarið með fyrirfram stilltu háu nákvæmni högg. Til þess að ná háum innspýtingarhraða sem er hlynntur jöfnu froðudreifingu er innspýting uppsöfnun afhent sem hluti af Cellmould búnaðarpakkanum.
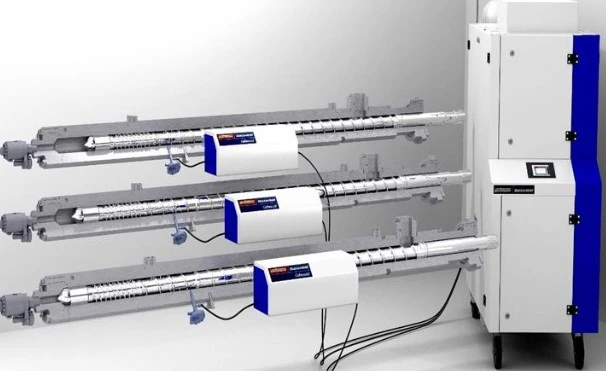
Köfnunarefnið er annað hvort dregið úr rafhlöðu af þrýstingshólkum eða dregið út úr umhverfisloftinu með köfnunarefnisrafstöð. Í báðum tilvikum er gasið síðan sent til gas inndælingartækisins um þrýstingsframleiðslu eins og er einnig notað í loftsprautunarlínum með lofttegund sem veitir fullkomið gasaðstoðar mótunarferli. Hluti af Battenfeld Line hugtakinu er að hægt er að afhenda nokkrar vélar samtímis með einu gasframboðskerfi. Gasstreymisstýring er sett á milli þrýstings rafallsins og gas inndælingartækisins á mýkingareiningunni. Með stjórnanlegu loki kerfinu er gasflæðinu stjórnað og samræmt með ferlinu með CellMould hugbúnaðinum. Cellmould búnaður pakkinn er fáanlegur fyrir allt eignasafn Wittmann Battenfeld vélanna.
Mótunartækni froðusprauta hefur fengið nýjan nýstárlegan uppörvun vegna þess að smám saman er aukin þróun í átt að léttum innspýtingarmótunarforritum. Nýjustu nýjungarnar varða aðferðir til að bæta yfirborðsgæði í átt að háglans, svo og samsetningu samningur með froðuðum hlutum í einum mótaðri hluta. Mikilvægustu framlögin hafa verið lögð af frekari þróun í ferli og myglutækni.
maq per Qat: létt mótun sprautu, Kína léttur sprautu mótun framleiðendur, framleiðendur
chopmeH
Engar upplýsingarveb
Engar upplýsingarÞér gæti einnig líkað


Hringdu í okkur